Otomotiv ve ağır sanayide pres hatları, toleransların mikronlarla ölçüldüğü yüksek hızlı sistemlerdir. Saniyeler içinde tamamlanan basım süreçleri metalin sınırlarını zorlarken, yüksek hat hızlarında oluşan mikron düzeyindeki kusurları gözle tespit etmek neredeyse imkansızdır.
Manuel kalite kontrol veya dönemsel numune ölçümleri, pres hatlarının temposuna yetişemez. Gözden kaçan tek bir mikro yırtılma veya kenar çapağı, sonraki montaj ve boya aşamalarında zincirleme bir maliyet krizine yol açar.
Pres Kaynaklı Sac Kusurlarının Maliyetleri
Sac şekillendirmede basım kuvveti, malzeme kalitesi ve kalıp durumu gibi değişkenler nedeniyle ortaya çıkan kusurlar üç temel alanda kayba yol açar:
Montaj ve Boya Hatlarında Pahalı Duruşlar:
Çapaklı bir sac parça, robotik montajda oturma sorunlarına veya kaynak fikstürlerinin hasar görmesine sebep olur. Boyaya ulaşan mikro yırtılmalar ise yüzey gerilimini bozarak boya atması ve korozyon riskini tetikler; bu da montaj hattında yüksek duruş maliyetleri yaratır.
Fire ve Yeniden İşleme Maliyetleri:
Hatalı üretimin geç fark edilmesi, yüzlerce parçanın hurdaya ayrılmasına veya ekstra işçilikle düzeltilmesine yol açarak doğrudan hammadde ve zaman kaybı oluşturur.
Öngörülemeyen Kalıp Hasarları:
Pres kusurları genelde kademeli gelişir. Kalıptaki hafif bir aşınma önce küçük çapaklar üretir. Bu sinyal erken yakalanmazsa, kalıp kırılmalarına ve uzun süreli bakım duruşlarına sebep olur.
Yapay Zeka Hat Başında Nasıl Çalışır?
Geleneksel kural tabanlı (Rule-based) vision sistemleri, parlak metalik yüzeylerdeki ışık yansımaları nedeniyle sıkça yanlış alarm verir. Derin öğrenme (Deep Learning) tabanlı yapay zeka modelleri ise yüzeydeki doğal yansımaları, yağ izlerini ve gerçek kusurları birbirinden ayırır.
Pro Sicht InspectAI platformu pres hatlarında şu akışla çalışır:
Görüntü Alma: Pres çıkışındaki endüstriyel kameralar ve aydınlatma üniteleri, parça konveyördeyken mikron seviyesindeki detayları yakalar.
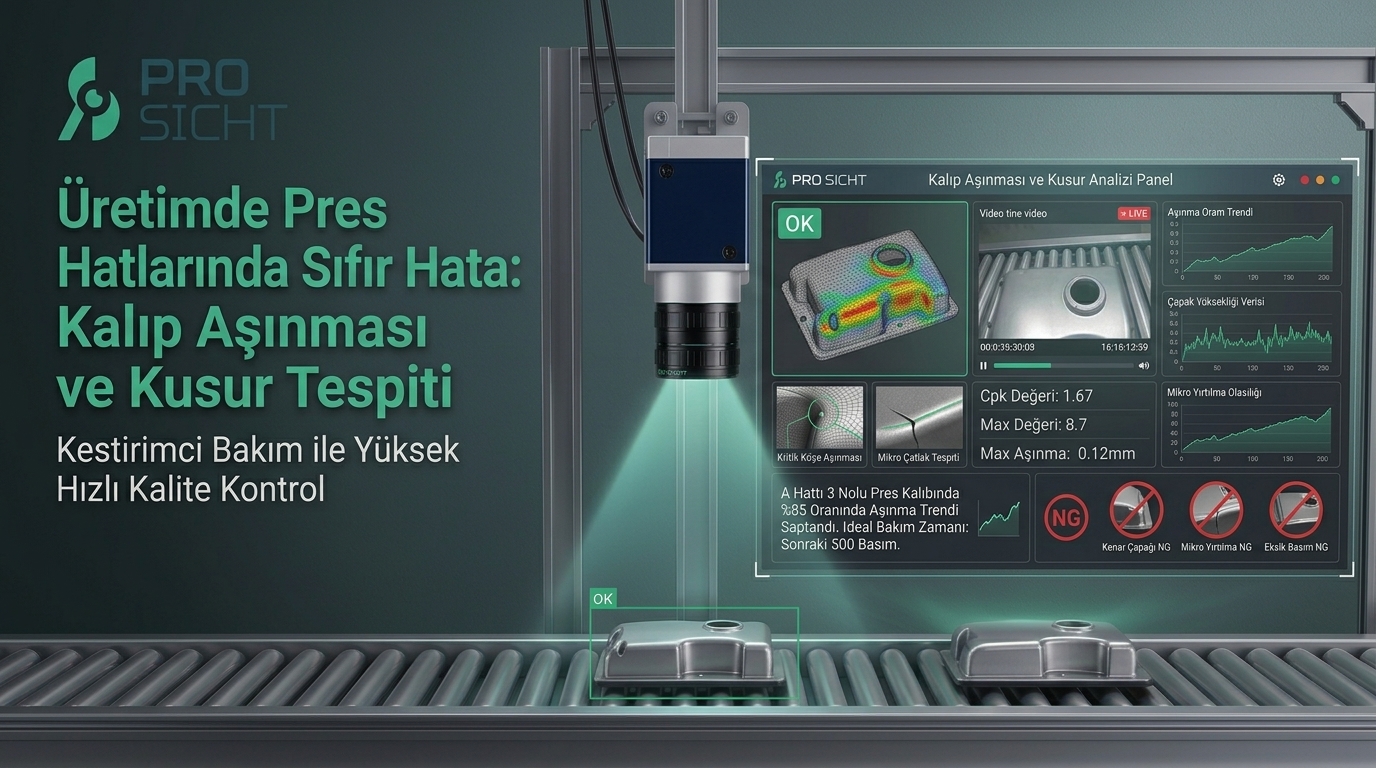
Gerçek Zamanlı AI Analizi: Toplanan görüntüler milisaniyeler içinde taranarak kenar çapakları, eksik basımlar, kılcal çatlaklar ve mikro yırtılmalar tespit edilir.
Ayrıştırma (OK / NG): Tolerans dışı parçalar (NG) için anında itici mekanizmalara sinyal gönderilerek hatalı ürün montaj hattına gitmeden ayrıştırılır.
Kestirimci Bakım: Kalıp Aşınmasını Önceden Belirleme
Yapay zeka ile kalite kontrol, sadece hatalı parçayı ayırmaz; aynı zamanda kestirimci bakım (predictive maintenance) verisi üretir.
Kalıp aşındıkça, parçaların kenar çapak boyutu mikron seviyesinde büyür. InspectAI, üretilen her parçadaki çapak boyutu ve yüzey deformasyonu trendini kayıt altına alır. Çapak yüksekliği kritik eşiğe yaklaştığında bakım ekiplerine uyarı gönderir:
"A Hattı 3 Nolu Pres Kalıbında %85 Oranında Aşınma Trendi Saptandı. İdeal Bakım Zamanı: Sonraki 500 Basım."
Bu sayede kalıp hasar görmeden veya binlerce hatalı parça basılmadan önce planlı bakım takvime alınır.
Sonuç
Pres hatlarına entegre edilen yapay zeka destekli görüntü işleme çözümleri; hurda ve yeniden işleme oranlarını düşürür, montaj hattı duruşlarını engeller ve kalıp ömrünü uzatarak kestirimci bakım stratejisini güçlendirir.