Otomotiv ve metal sanayisinde bir parçanın mukavemeti, doğrudan kaynak dikişinin bütünlüğüne bağlıdır. Şasi bileşenlerinden gövde parçalarına, batarya muhafazalarından boru hatlarına kadar her kaynak noktası nihai ürünün yapısal güvenliğini belirler.
Ancak yüksek çevrim sürelerine sahip modern üretim hatlarında kaynak kalitesini kesintisiz korumak, endüstrinin en zorlu operasyonel süreçlerinden biridir.
Geleneksel Kontrolün Sınırları ve Riskleri
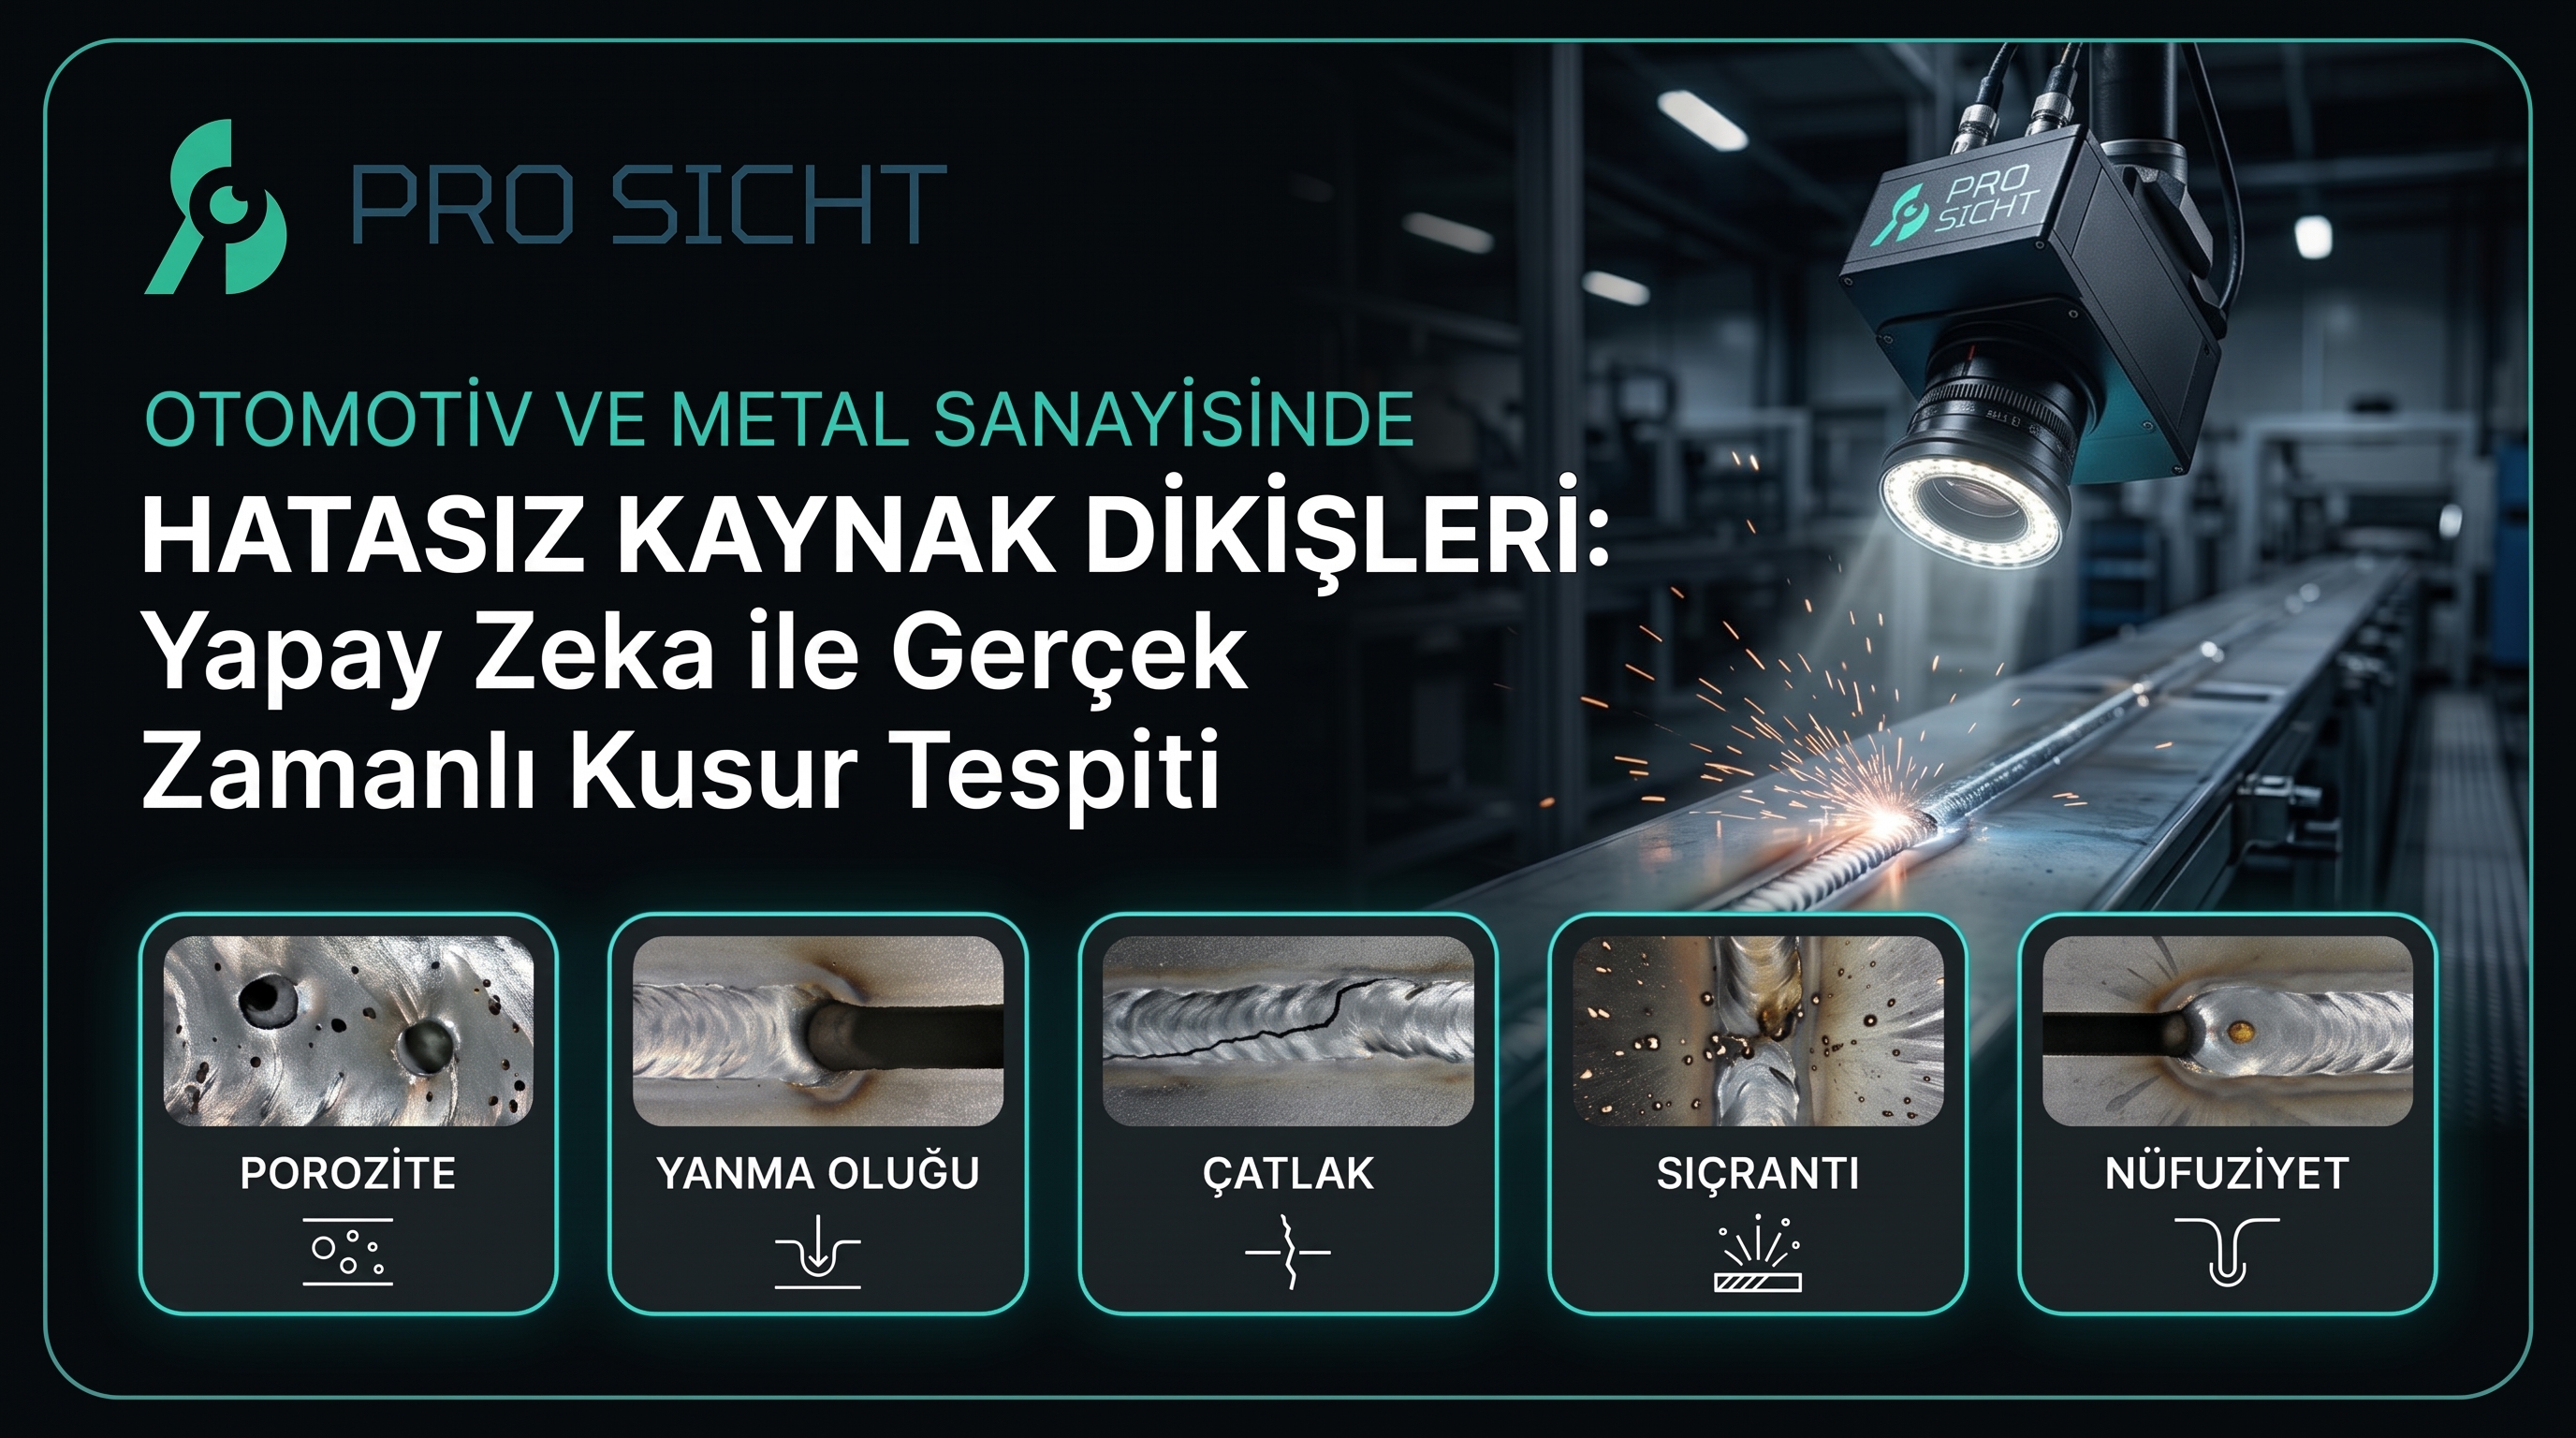
Metal birleştirme proseslerinde kaynak dikişi; ısı dalgalanmaları, tel besleme sapmaları, gaz debisi değişimleri veya yüzey kirleticileri gibi değişkenlere anında tepki verir. Bu durum hatta sıklıkla kritik kusurların ortaya çıkmasına yol açar:
Gözeneklilik ve Porozite: Kaynak banyosunda sıkışan gaz kabarcıkları,
Yanma Oluğu (Undercut): Ana metal kenarlarında aşırı erime ve zayıflama,
Nüfuziyet Yetersizliği: Parçaların tam kaynaşmaması ve mukavemet kaybı,
Çatlak ve Sıçrantılar (Spatter): Yüzey bozuklukları ve sonraki montaj adımlarında uyumsuzluk.
Geleneksel üretimde bu kusurlar çoğunlukla operatörün görsel denetimine veya periyodik numune kontrollerine bırakılır.
Vardiya yorgunluğu ve değişken ortam ışığı nedeniyle insan gözüyle milimetrik hataları yakalamak zamanla güçleşir. Daha da önemlisi, numune kontrolleri hatayı ancak parti üretildikten sonra fark eder. Bu gecikme; yüksek hurda oranları, ek yeniden işleme (re-work) maliyetleri ve en kritik olanı hatalı parçanın OEM veya müşteriye sevkiyat riski anlamına gelir.
Derin Öğrenme Tabanlı Makine Görüşü Nasıl Devreye Giriyor?
Yapay zekâ destekli görüntü işleme (AI Vision), kalite kontrolü reaktif bir süreçten çıkarıp kaynağında ve anlık hale getirir:
Yüksek Hızlı ve Hassas Görüntüleme:
Robotik kaynak hücresinin hemen ardına konumlandırılan endüstriyel kameralar, özel aydınlatma mimarisiyle metal parlamalarını filtreleyerek dikiş geometrisini milimetrenin altındaki toleranslarda yakalar.
Derin Öğrenme ile Anlık Analiz (InspectAI):
Geleneksel kural tabanlı algoritmalar kaynak formundaki doğal dalgalanmalarda sıkça yalancı alarm (false-positive) üretirken; derin öğrenme modelleri dikişin normal toleransları ile kritik kusurları birbirinden kusursuz şekilde ayırır.
Milisaniyeler İçinde OK / NG Kararı:
Parça istasyondan çıkmadan önce dikiş milisaniyeler içinde taranır. Kusur tespit edildiği anda hat PLC sistemine sinyal gönderilerek parça ayrıştırılır ve kaynak robotuna anlık parametre geri bildirimi sağlanır.
Üretim Hattına Somut Kazanımlar
Gerçek zamanlı yapay zekâ denetimi doğrudan operasyonel verimliliğe ve bilançoya yansır:
Sıfır Hatalı Sevkiyat Güvencesi: %100 doğrulanan parçalar sayesinde müşteri iadeleri ve garanti maliyetleri önlenir.
Hurda ve Yeniden İşleme Tasarrufu: Hata ilk parçada yakalandığı için art arda hatalı gövde veya şasilerin üretilmesi engellenir.
Tam İzlenebilirlik: Her bir kaynağın yüksek çözünürlüklü görseli, ölçüm verisi ve OK/NG geçmişi seri numarası bazında dijital olarak arşivlenir.
Operatör Bağımsız Standart: Kalite kriterleri kişisel yorumlardan bağımsız, 7/24 aynı kararlılıkla uygulanır.
Sonuç
Otomotiv ve metal sektöründe kaynak dikişi kalitesi bir tolerans tercihi değil, doğrudan can ve ürün güvenliği standardıdır. Kaynak kontrolünü operatör inisiyatifinden çıkarıp gerçek zamanlı yapay zekâ görüşüyle otomatikleştirmek; hurda maliyetlerini düşürürken fabrikaların küresel kalite standartlarında rekabet edebilmesini sağlar.