Otomotiv endüstrisindeki hafifletme (lightweighting) stratejileri ve elektrikli araç (EV) mimarilerine geçiş, gövde birleştirme yöntemlerini kökten değiştirdi. Alüminyum, yüksek mukavemetli çelik (AHSS) ve kompozit gibi farklı malzemelerin bir arada kullanılması geleneksel punta kaynağının sınırlarını zorlarken; yapısal yapıştırıcılar ve sızdırmazlık mastikleri, hem gövde iskeleti (BIW) hem de batarya tepsisi montajında birincil birleştirme elemanı haline geldi.
Ancak yapısal yapıştırmanın üretim hattındaki en büyük riski geri döndürülemezliktir. İki sac plaka birleştirilip preslendikten veya perçinlendikten sonra, arada kalan yapıştırıcı hattını tahribatsız yöntemlerle doğrulamak neredeyse imkânsızdır. Parça kapatıldıktan sonra fark edilen bir hata, yüksek maliyetli hurdaya veya sahada kritik güvenlik ve sızdırmazlık arızalarına yol açar. Bu nedenle hat içi (in-line) anlık görsel ve hacimsel denetim, modern otomotiv kalite güvencesinin zorunlu bir parçasıdır.
Yapısal Yapıştırıcı ve Mastik Uygulamalarında Kritik Hata Modları
Nozül tıkanmaları, pompa basıncı dalgalanmaları, sıcaklık kaynaklı viskozite değişimleri veya robot yörünge sapmaları yapıştırıcı hattında (bead) dört temel kusura neden olur:
Kopukluk ve İncelme (Necking & Skips): Hava kabarcıkları veya basınç düşüşleri nedeniyle şeridin kesintiye uğraması ya da kesit alanının kritik eşiğin altına düşmesi. Çarpışma dayanımını (crashworthiness) ve burulma rijitliğini doğrudan zayıflatır.
Taşma ve Aşırı Dozaj (Overflow): Fazla malzeme uygulanması sonucu yapıştırıcının flanştan dışarı taşması. Kaynak elektrotlarını kirletir ve boyahane (e-coat) banyolarında kontaminasyona yol açar.
Konum Sapması (Position Shift): Robot kalibrasyon kayması veya fikstür toleransları nedeniyle şeridin belirlenen flanş merkezinden dışarı uygulanması.
Batarya Tepsisinde Sızdırmazlık Kaybı: EV batarya paketlerinde IP67/IP69K standartlarını sağlayan mastik hattındaki mikron düzeyindeki bir süreksizlik, nem girişine ve termal kaçak (thermal runaway) riskine zemin hazırlar.
Neden Geleneksel 2D Kameralar Yetersiz Kalıyor?
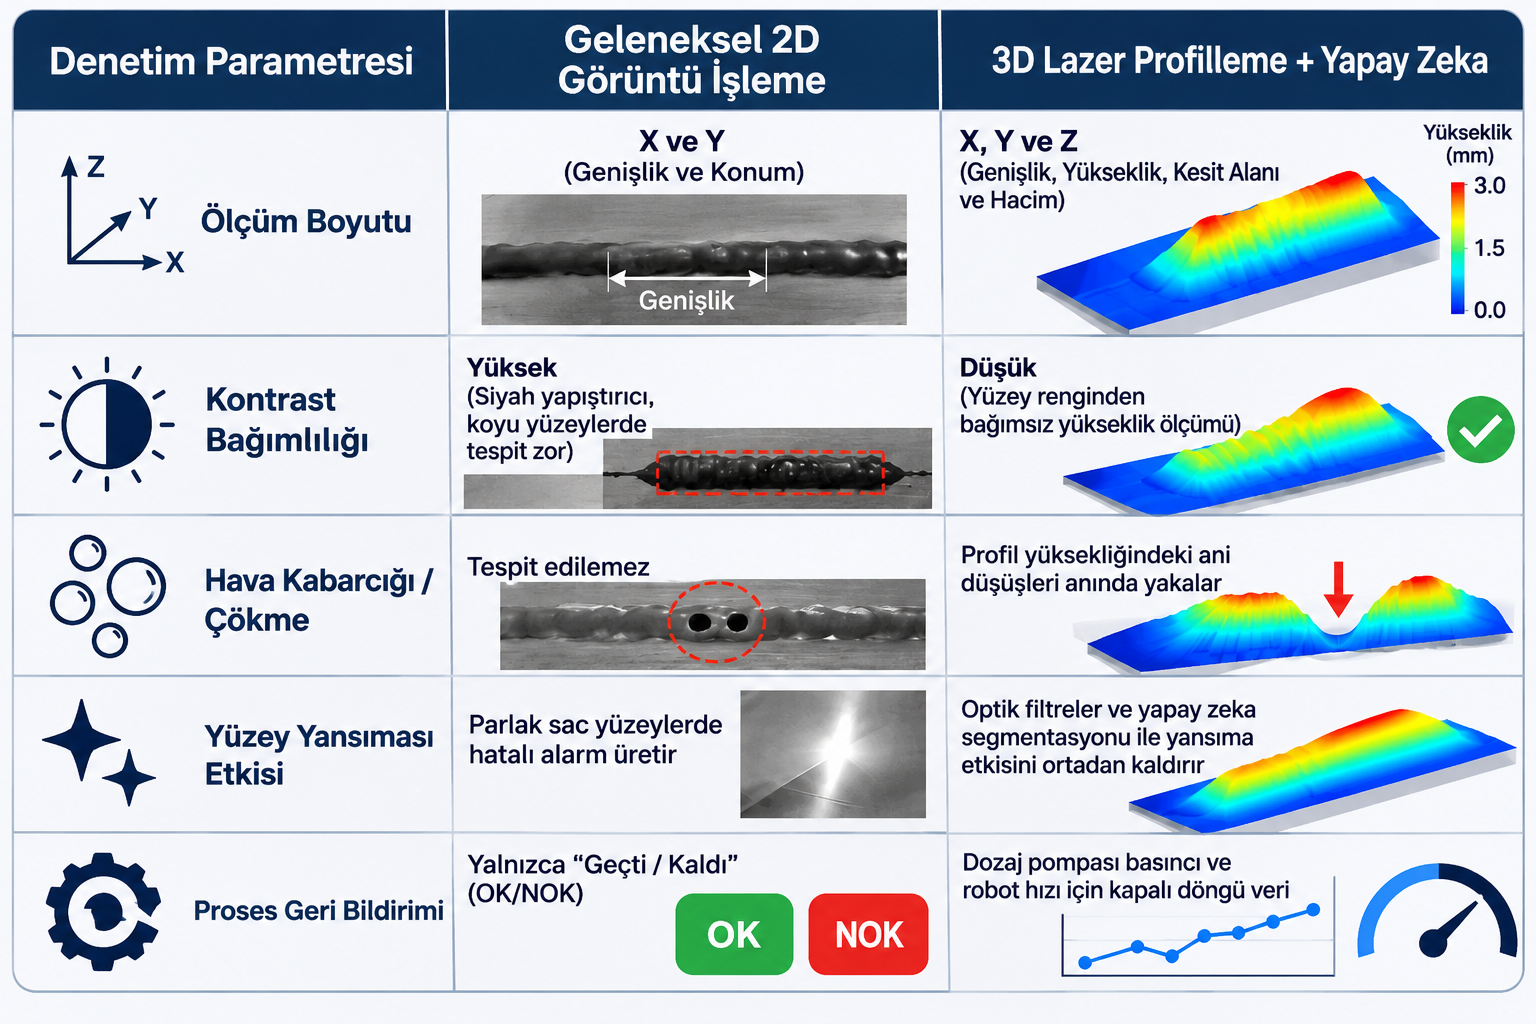
Standart 2D makine görüşü sistemleri yalnızca şeridin genişliğini ve X-Y konumunu görebilir. Oysa mekanik mukavemeti belirleyen asıl parametre .uygulanan malzemenin hacmidir ( )
2D sistemlerin üç temel kısıtı vardır:
Z Ekseni Körlüğü: Üstten genişliği normal görünen bir şerit, hava kabarcığı nedeniyle içi boş veya yüksekliği yetersiz olabilir.
Düşük Kontrast: Siyah karbon fiber veya koyu gri sac üzerine uygulanan siyah yapıştırıcılar, 2D kameralarda arka plandan ayırt edilemez.
Ortam Işığı Hassasiyeti: Yağlı metal yüzeylerdeki parlamalar ve kaynak arkı yansımaları görüntü işleme algoritmalarını kolayca yanıltır.
3D Optik Sensörler ve Derin Öğrenme Mimarisi Nasıl Çalışır?
Yeni nesil muayene sistemleri, 3D lazer üçgenleme (lazer üçgenleme) sensörlerini derin öğrenme algoritmalarıyla birleştirerek milisaniyeler içinde eksiksiz bir kalite haritası çıkarır.
1. Eşzamanlı 3D Tarama ve Hacim Hesabı
Uygulama nozülünün hemen arkasına entegre edilen kompakt 3D lazer profil sensörleri, robot yapıştırıcıyı uygularken eşzamanlı olarak yüzeyi tarar. Lazer çizgisi saniyede binlerce profil kesiti alarak şeridin yüksek çözünürlüklü 3D nokta bulutunu oluşturur. Sistem; CAD yörüngesiyle gerçek konumu karşılaştırır, toplam hacmi () doğrular ve milimetrik kopuklukları parça henüz fikstürden çıkmadan tespit eder.
2. Derin Öğrenme ile Yanlış Ret (False Reject) Oranlarının Düşürülmesi
Klasik kural tabanlı algoritmalar; sac üzerindeki hafif yağ lekelerini veya keskin köşe dönüşlerindeki (cornering) doğal malzeme birikmelerini hata sanarak hattı gereksiz yere durdurabilir. Binlerce gerçek üretim verisiyle eğitilen derin öğrenme modelleri (CNN ve 3D segmentasyon ağları), kabul edilebilir proses varyasyonları ile gerçek yapısal kusurları yüksek doğrulukla ayırarak yanlış alarm oranlarını minimuma indirir.
Hat İçi Denetimin Üretime Katkıları ve Mühendislik Kriterleri
Sıfır Hatalı Montaj ve Yeniden İşleme (Rework): Hatalı parça üst sac kapatılmadan önce bloke edilip temizlenebilir; böylece komple bir kapı, şasi modülü veya batarya kasasının hurdaya ayrılması önlenir.
Kapalı Döngü Proses Kontrolü: Sistem hacimdeki kademeli düşüş trendlerini analiz ederek dozaj pompasına basınç artırma komutu gönderir ve nozül tıkanıklığı başlamadan kestirimci bakım uyarısı verir.
Tam İzlenebilirlik (İzlenebilirlik): Her gövde veya batarya tepsisinin şasi numarasıyla (VIN) eşleştirilmiş 3D kalite haritası dijital ikiz olarak saklanır.
Sistemi hatta entegre ederken çevrim süresi uyumu (keskin köşelerde sensör görüş açısının nozül tarafından gölgelenmemesi), farklı renk/şeffaflıktaki yapıştırıcılar için dinamik pozlama ayarı ve PLC/MES entegrasyonu (hat durdurma sinyallarının milisaniyelik iletimi) mutlaka doğrulanmalıdır.