Endüstri 4.0 ve akıllı fabrikaların gündeminde OEE (Genel Ekipman Etkinliği) değerlerini %90’ın üzerine çıkarmak ve sıfır fire (zero-defect manufacturing) hedefine ulaşmak var. Ancak geleneksel üretim hatlarındaki kalite kontrol mekanizmaları, bu hedeflere ulaşmanın önünde gizli bir engel oluşturuyor: Açık Çevrim (Open-Loop) Yaklaşımı.
Geleneksel bir görüntü işleme sistemi hatalı parçayı tespit eder, hattan uzaklaştırır ve sayaca bir "+1 Hurda" ekler. Peki ya o hata sonraki 500 parçada tekrarlanmaya devam ederse?
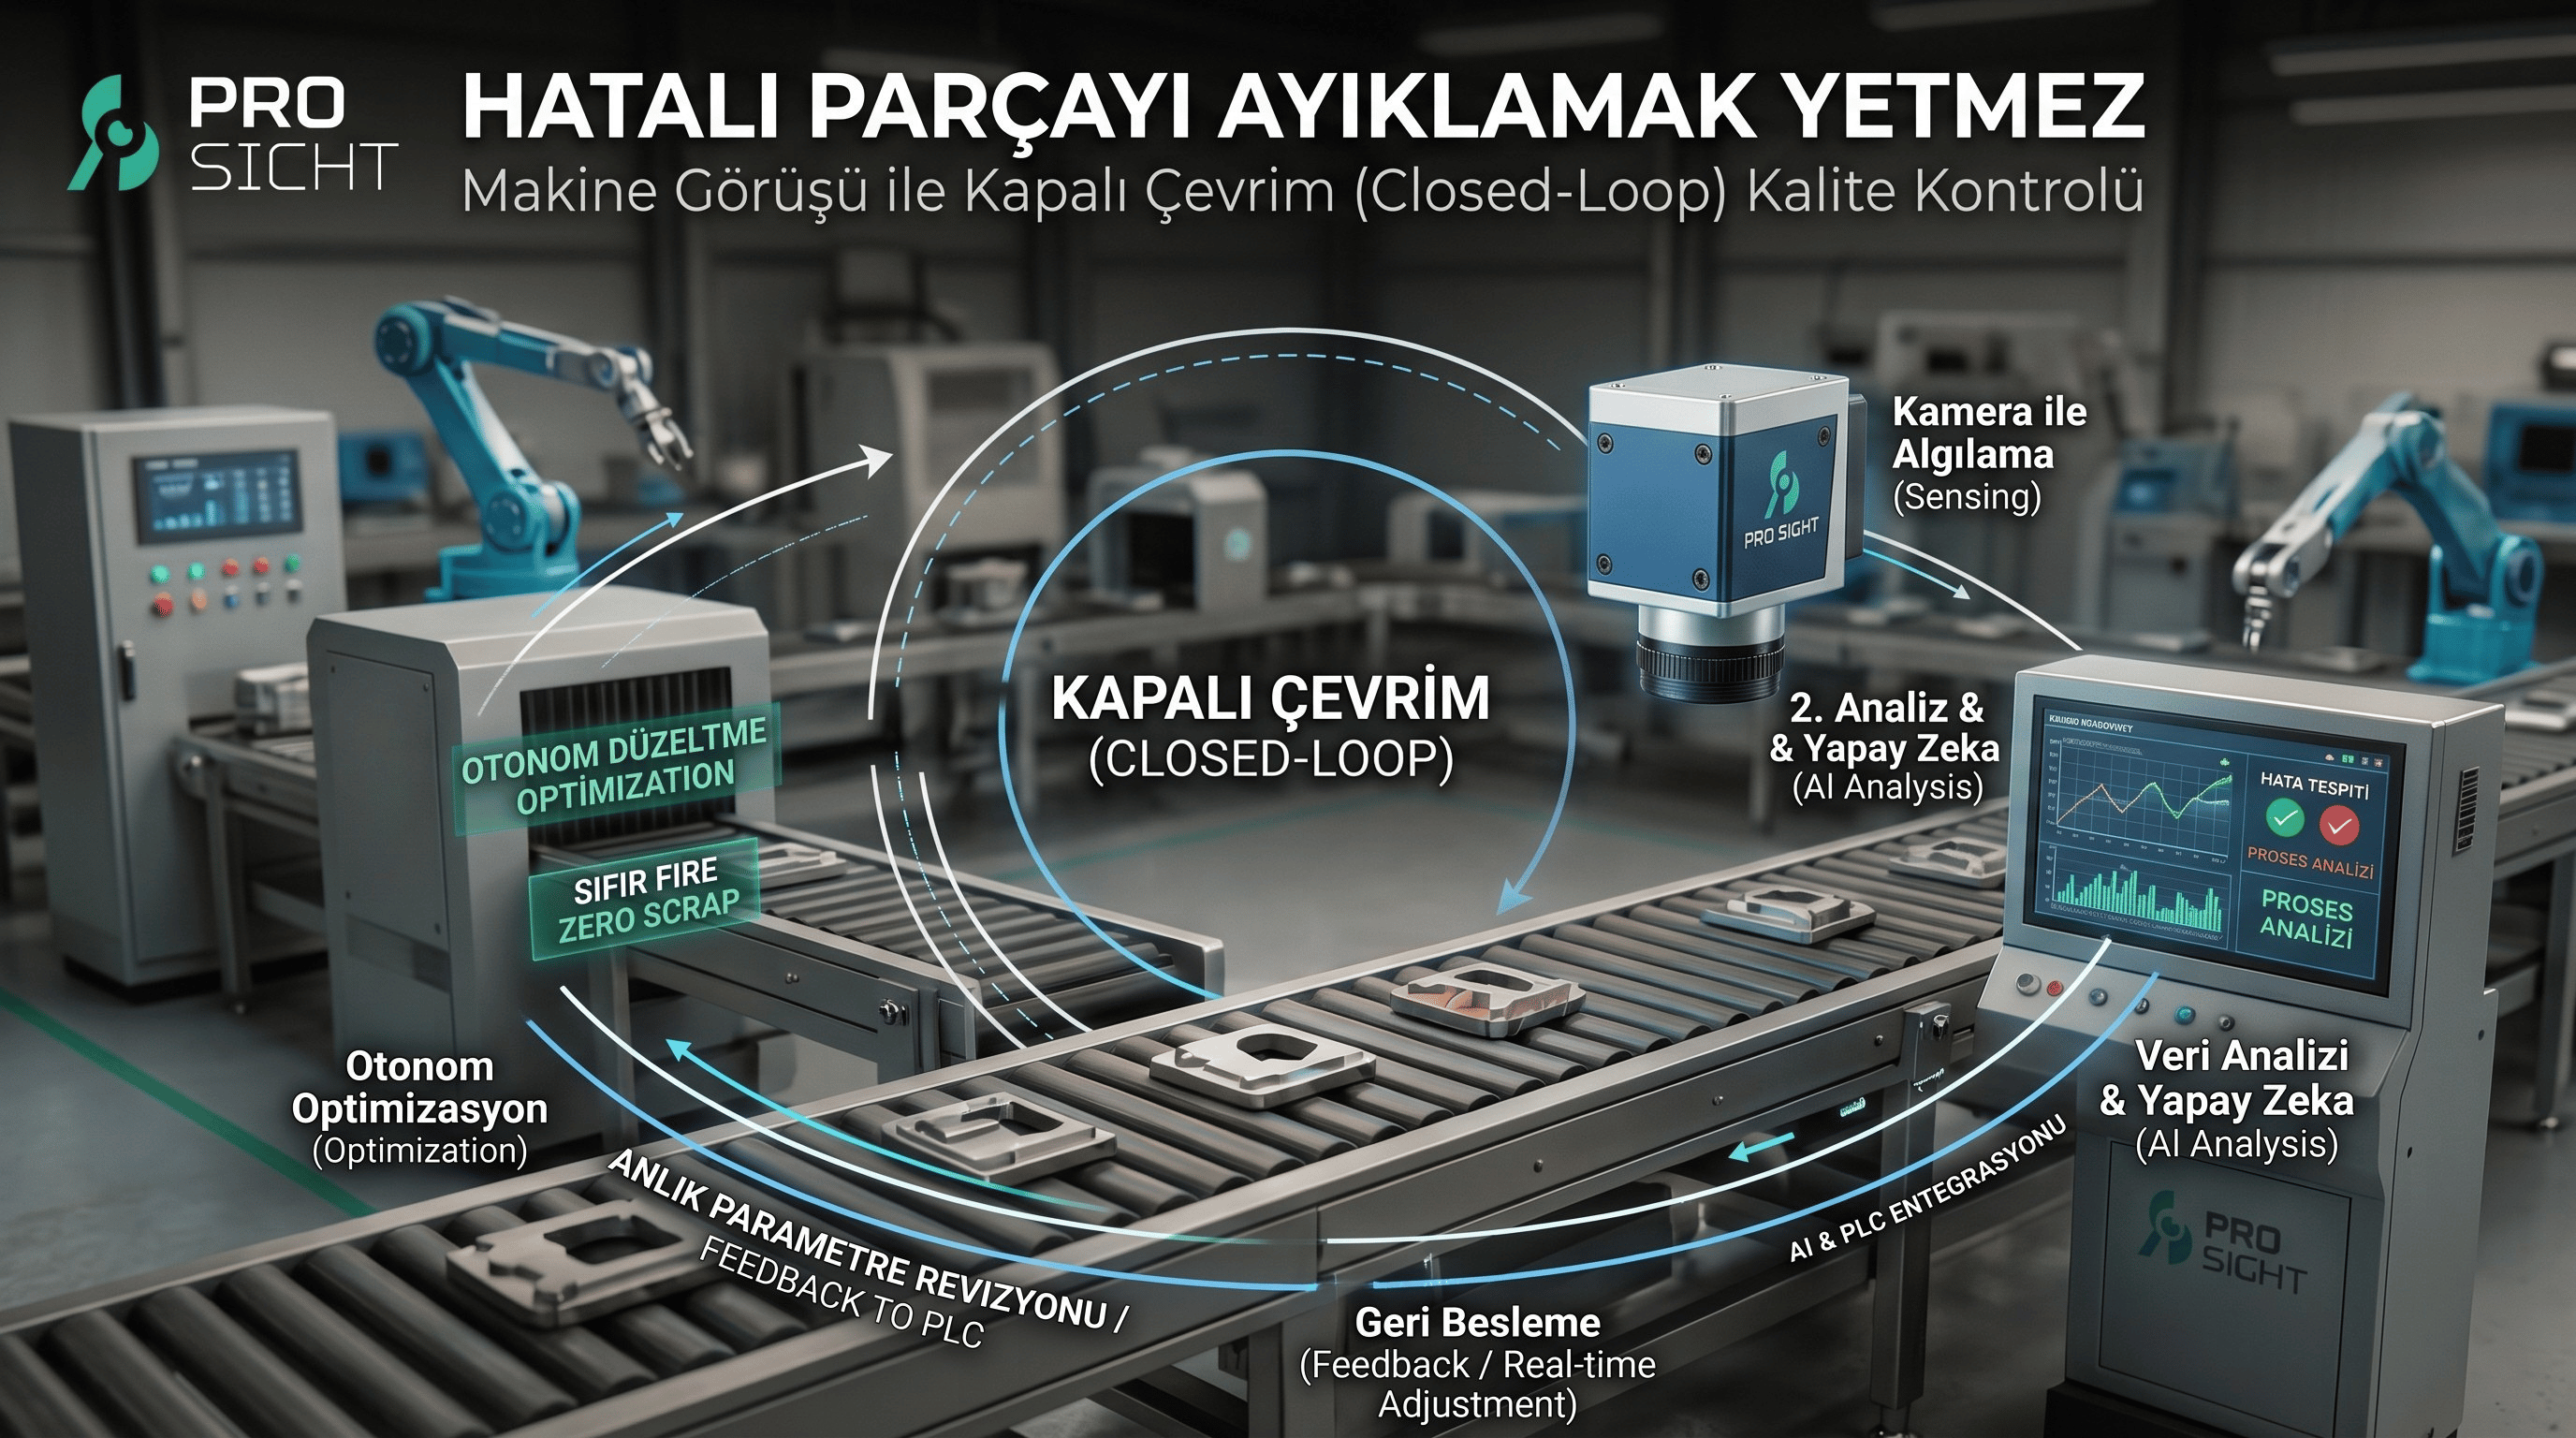
İşte bu noktada makine görüşü (machine vision), pasif bir "bekçi" olmaktan çıkıp üretimi anlık yönlendiren Kapalı Çevrim (Closed-Loop) Kalite Kontrol mimarisine dönüşüyor.
Açık Çevrim vs. Kapalı Çevrim: Temel Mantık Farkı
Açık çevrim sistemlerde kalite kontrol, sürecin sonunda veya harici bir istasyonunda gerçekleşir. Veri akar ama geri dönmez.
Kapalı çevrim kalite kontrol mimarisinde ise kamera sisteminden elde edilen yapay zeka destekli veriler, PLC (Programlanabilir Mantıksal Denetleyici) ve SCADA sistemlerine anlık geri besleme (feedback loop) sağlar.Kapalı Çevrim Kalite Kontrol Nasıl Çalışır?
Sistemin kalbinde, yalnızca "Pass/Fail" (Geçti/Kaldı) kararı vermekle kalmayan, ölçülen toleranslardaki mikro sapmaları (trend analysis) analiz eden yapay zeka modelleri yer alır.
Aşama | Gerçekleşen İşlem | Sistem Tepkisi |
1. Anlık Veri Toplama | Yüksek hızlı kameralar parçayı milisaniyeler içinde tarar. | Boyut, kenar pürüzsüzlüğü, montaj hizalaması veya renk sapması ölçülür. |
2. Trend ve Sapma Tespiti | Parça henüz tolerans dışına çıkmamıştır ancak sınıra yaklaşmaktadır. | YI (Yapay Zeka) algoritması, parametre kaymasını (process drift) algılar. |
3. Otomatik Geri Besleme | OPC UA / PROFINET Protokolü ile PLC'ye komut gönderilir. | Kesici takım offset'i ayarlanır, basınç düzeltilir veya sıcaklık düşürülür. |
4. Otonom İyileştirme | Sonraki parça düzeltilmiş parametrelerle üretilir. | Hatalı parça hiç oluşmaz. |
Sektörel Uygulama Örnekleri
1. Plastik Enjeksiyon ve Kalıplama
Enjeksiyon basıncındaki veya sıcaklıktaki ufak değişimler parçada "çapak" (flash) ya da "eksik baskı" (short shot) yaratabilir. Kapalı çevrim kamerası çapak eğilimini fark ettiği an enjeksiyon basıncını Otomatik olarak %1.5 düşürerek duruş yapmadan üretimi ideal seviyeye çeker.
2. Talaşlı İmalat ve CNC İşleme
Kesici takım aşındıkça işlenen parçanın çapı mikron düzeyinde büyür. Makine görüşü, parçanın toleransın sınırına geldiğini tespit ettiğinde CNC kontrolörüne komut vererek takım aşınma offset'ini (tool wear compensation) günceller. Takım kırılmadan veya hurda üretmeden süreç kompanse edilir.
3. Otomotiv ve Robotik Kaynak Hattı
Robotik kaynak dikişlerini kontrol eden kameralar, ısı girdisine bağlı form bozulmalarını algıladığında bir sonraki parçada kaynak robotunun hızını ve akım değerini anlık olarak ayarlar.
İşletmelere Sağladığı Kritik Avantajlar
Hurda Maliyetlerinin Kökten Azalması: Hatalı parçayı çöpe atmak yerine, parçanın hatalı çıkmasını engelleyerek hammadde ve enerji israfı önlenir.
OEE (Genel Ekipman Etkinliği) Artışı: Süreç parametreleri manuel müdahale olmadan otonom optimize edildiği için kaliteden kaynaklı OEE kayıpları minimize edilir.
Kök Neden Analizi (RCA) Desteği: Sistem sadece parametre düzeltmez; hangi tezgahın, ne sıklıkla parametre kaydırdığını istatistiksel proses kontrol (SPC) verisi olarak sunar.
Sonuç: Kalite Kontrolü Reaktif Değil, Proaktif Yönetin
Endüstriyel tesislerde makine görüşü projeleri tasarlanırken yapılan en büyük hata, kameraları yalnızca "hatalı ürünü iten bir pistonun tetikleyicisi" olarak görmektir.
Gerçek dijital dönüşüm, görüntü işlemeden elde edilen verinin üretim hattının beynine (PLC/MES) geri pompalanmasıyla başlar. Hatalı parçayı ayıklamak anı kurtarır; kapalı çevrim kalite kontrol ise gelecekteki hurdaları önler.