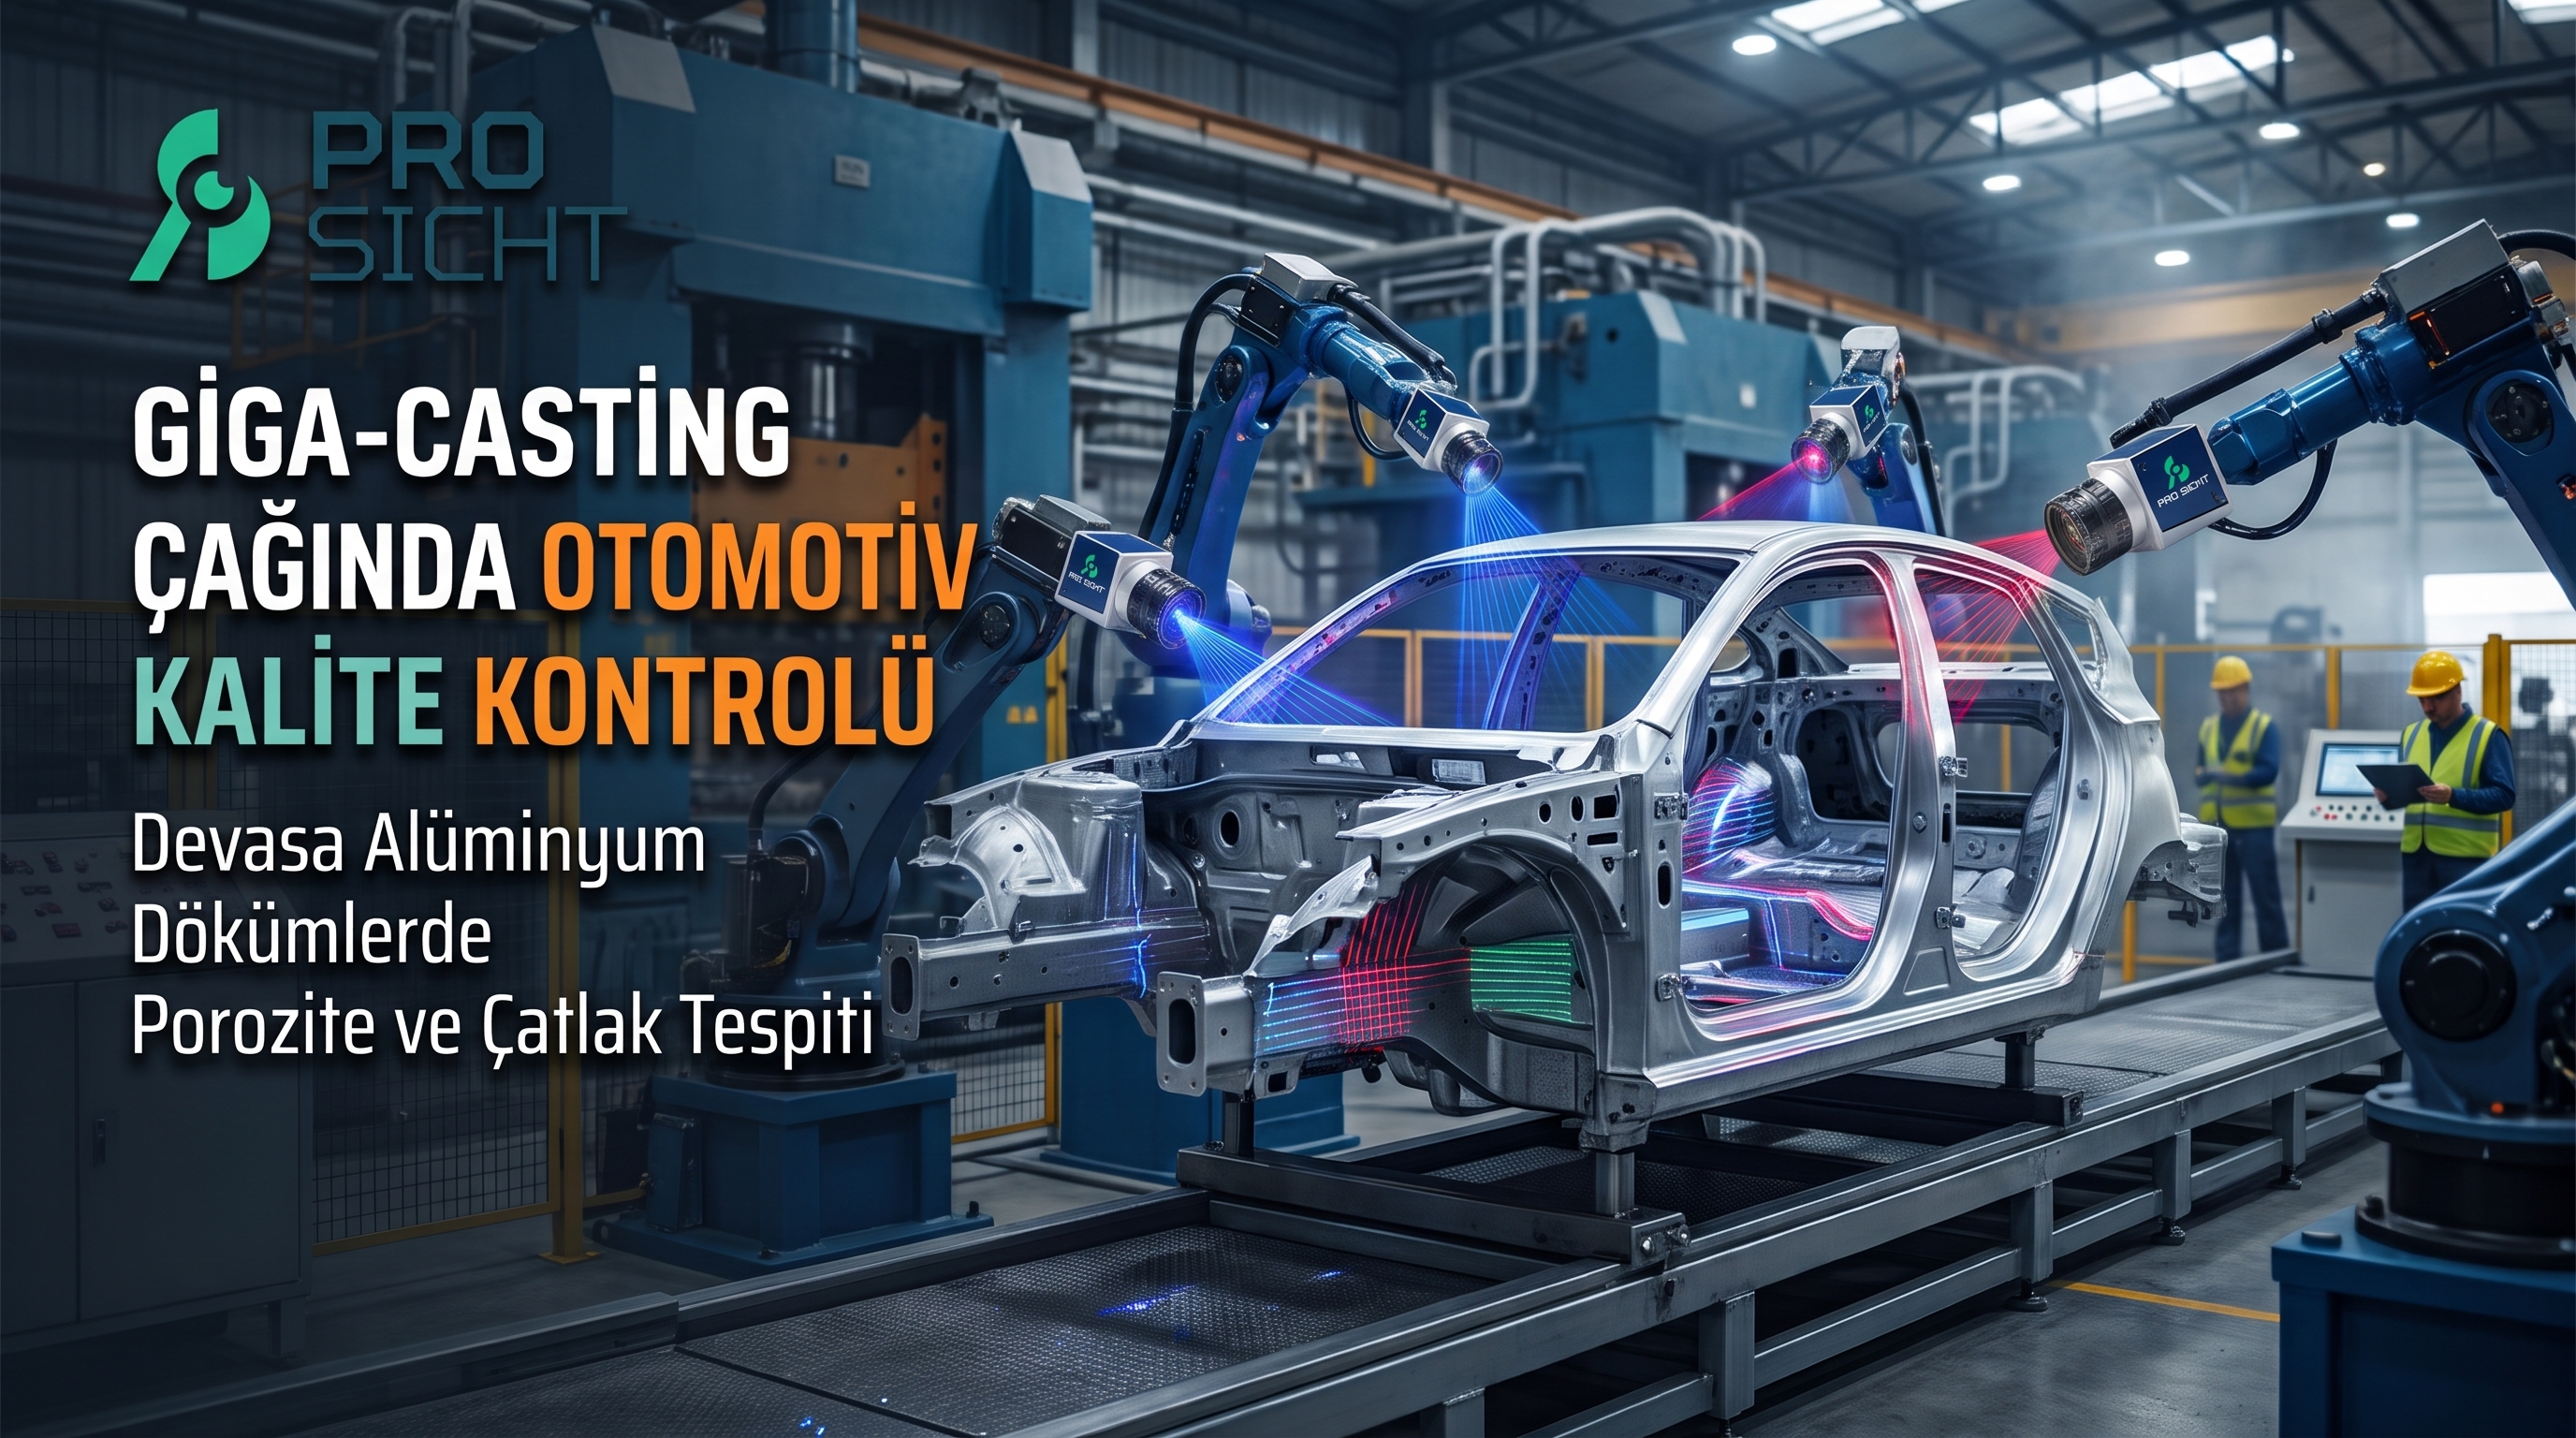
Otomotiv üretiminde onlarca farklı sac pres parçasının yüzlerce kaynak ve yapıştırma istasyonunda birleştirildiği geleneksel gövde mimarisi, yerini binlerce tonluk preslerle tek seferde basılan monolitik alüminyum parçalara bırakıyor. 6.000 ila 12.000 tonluk preslerin kullanıldığı giga-casting (mega-casting) prosesi; parça sayısını, gövde ağırlığını ve montaj hattı ayak izini radikal şekilde azaltırken kalite kontrol tarafında benzersiz bir riski beraberinde getiriyor: Parçanın tek parça olması, tek bir kritik hatanın tüm şasi modülünü hurdaya çıkarması anlamına geliyor.
Tek bir yapısal dökümde meydana gelen mikron ölçekli bir gaz porozitesi veya tespit edilemeyen bir soğuk birleşme (cold shut), aracın çarpışma testinde (crash-test) veya montaj hattındaki robotik torklama aşamasında tüm bileşenin kırılarak devre dışı kalmasına yol açabiliyor. Bu risk profilini yönetmek, konvansiyonel örnekleme odaklı laboratuvar denetimlerinden hat hızında çalışan, çok modaliteli ve derin öğrenme destekli inline metroloji sistemlerine geçişi zorunlu kılıyor.
1. Giga-Casting sürecinde Oluşan Kritik Yapısal Kusurlar
Erimiş alüminyum alaşımının (genellikle birincil Al-Si türevleri) kalıp içine saniyeler içinde onlarca metre/saniye hızla enjekte edilmesi, karmaşık akış ve katılaşma dinamikleri üretir. 1, 5 metreyi aşan bu dev dökümlerde karşılaşılan başlıca yapısal kusurlar:
Gaz ve Büzülme Porozitesi (Shrinkage & Gas Porosity): Kalıp boşluğundaki havanın tahliye edilememesi veya alaşımın katılaşırken hacim kaybetmesi sonucu iç yapıda mikro boşluklar oluşur. Yüksek gerilim noktalarındaki poroziteler, dinamik yük altında yorulma ömrünü dramatik şekilde düşürür.
Soğuk Birleşme (Cold Shut): Farklı yollardan ilerleyen iki erimiş metal akıntısının arayüzde tam kaynaşmadan katılaşmasıdır. Dışarıdan bakıldığında kılcal bir çizgi gibi duran bu süreksizlik, yapısal olarak bir çatlak gibi davranır.
Sıcak Yırtılma ve Mikro Çatlaklar (Hot Tearing): Katılaşma sırasındaki termal gerilmelerin metalin o anki mukavemetini aşmasıyla çekirdeklenen mikro çatlaklar, boyutsal olarak hızla ilerleme eğilimindedir.
Termal Çarpılma ve Geometrik Tolerans Aşımı (Warpage): Devasa parçanın kalıptan çıkarılma ve soğuma evresinde homojen soğumaması, montaj delikleri ve flanş yüzeylerinde milimetre düzeyinde sapmalara neden olur.
2. Neden Geleneksel Kalite Kontrol Yöntemleri Yetersiz Kalıyor?
Geleneksel sac gövde kontrolünde kullanılan periyodik CMM (Koordinat Ölçüm Cihazı) odaları veya laboratuvar tipi X-Ray CT (Bilgisayarlı Tomografi) taramaları, giga-casting çevrim süreleriyle (takt time) uyumsuzdur.
Kriter | Geleneksel Laboratuvar Kontrolü | Hat Hızında (Inline) Yeni Nesil Denetim |
Çevrim Süresi (Takt Time) | Parça başına 20 - 90 dakika | Parça başına 60 - 120 saniye |
Örnekleme Kapsamı | %1 - %5 istatistiksel numune | %100 tam parça denetimi |
Geometrik Veri Hacmi | Noktasal temaslı dokunma (CMM) | Milyonlarca nokta/saniye (3D Optik) |
Geri Bildirim Hızı | Vardiya sonu veya saatler sonra | Kalıp sonrası hemen sonraki istasyon |
Hurda Maliyeti Riski | Hata fark edilene kadar onlarca hatalı üretim | İlk hatalı baskıda proses parametresi revizyonu |
3. Çoklu 3D Optik Sensörler ile Hat Hızında Yüzey ve Geometri Denetimi
Dev döküm parçanın kalıptan çıkışı ve soğutma tünelinden geçişinin hemen ardından, robotik hücrelere entegre çoklu 3D optik tarayıcılar devreye girer.
Mavi Işık Yapılandırılmış Işık (Structured Light) ve Çizgi Lazerler
Alüminyum döküm yüzeyleri yüksek parlamaya, yüzey pürüzlülüğüne ve yağ filmine sahiptir. Mavi ışık dalga boyu kullanan yüksek çözünürlüklü sensörler, ortam ışığından etkilenmeden saniyeler içinde milyonlarca koordinat noktasından oluşan yüksek yoğunluklu bir nokta bulutu (point cloud) üretir.
GD&T ve Çarpılma Analizi: Nokta bulutu, parçanın nominal CAD modeliyle gerçek zamanlı olarak çakıştırılır (en iyi uyum hizası). Kritik süspansiyon bağlantı noktaları, batarya paketi temas yüzeyleri ve cıvata yuvaları ±0,05 mm hassasiyetle taranır.
Yüzey Süreksizlikleri: Soğuk birleşme çizgileri ve yüzeye açılan gözenekler, optik üçgenleme (triangulation) algoritmalarıyla doğrudan haritalanır.
4. Derin Öğrenme ile Hata Sınıflandırma: Yanıltıcı Kusurları Gerçek Kusurlardan Ayırmak
Döküm yüzeylerinde kalıp ayırıcı yağ izleri, su damlacıkları, zararsız yüzey renk değişimleri ve hafif çapaklar sıklıkla kural tabanlı geleneksel görüntü işleme algoritmalarında "sahte hata" (yanlış pozitif) alarmına yol açar. Sahte alarmlar, 80-100 saniyelik hat hızında çalışan bir fabrikayı durdurma noktasına getirebilir.
Evrişimli Sinir Ağları (CNN) ve Yüzey Anomali Tespiti
Veri Girişi: 3D sensörlerden elde edilen derinlik haritaları (derinlik haritaları) ve eşzamanlı çekilen yüksek çözünürlüklü 2D fotometrik görüntüler birleştirilir.
Kusur Sınıflandırma: Eğitilmiş derin öğrenme modelleri, yüzeydeki zararsız bir yağ lekesi ile yapısal bir mikro çatlağı morfolojik derinlik profiline göre milisaniyeler içinde ayırt eder.
Kritiklik Haritalama: Tespit edilen porozite veya çentiğin şasinin yüksek yük taşıyan (örneğin süspansiyon kulesi bağlantısı) bir bölgesinde mi, yoksa yapısal olmayan bir bölgede mi olduğu sonlu elemanlar analizi (FEA) risk haritalarına göre otomatik puanlanır.
5. Kapalı Çevrim (Closed-Loop) Proses Kontrolü
Entegre kalite kontrol istasyonu yalnızca bir "geçti/kaldı" bariyeri değil, döküm makinesine geri bildirim veren bir sensör merkezidir.
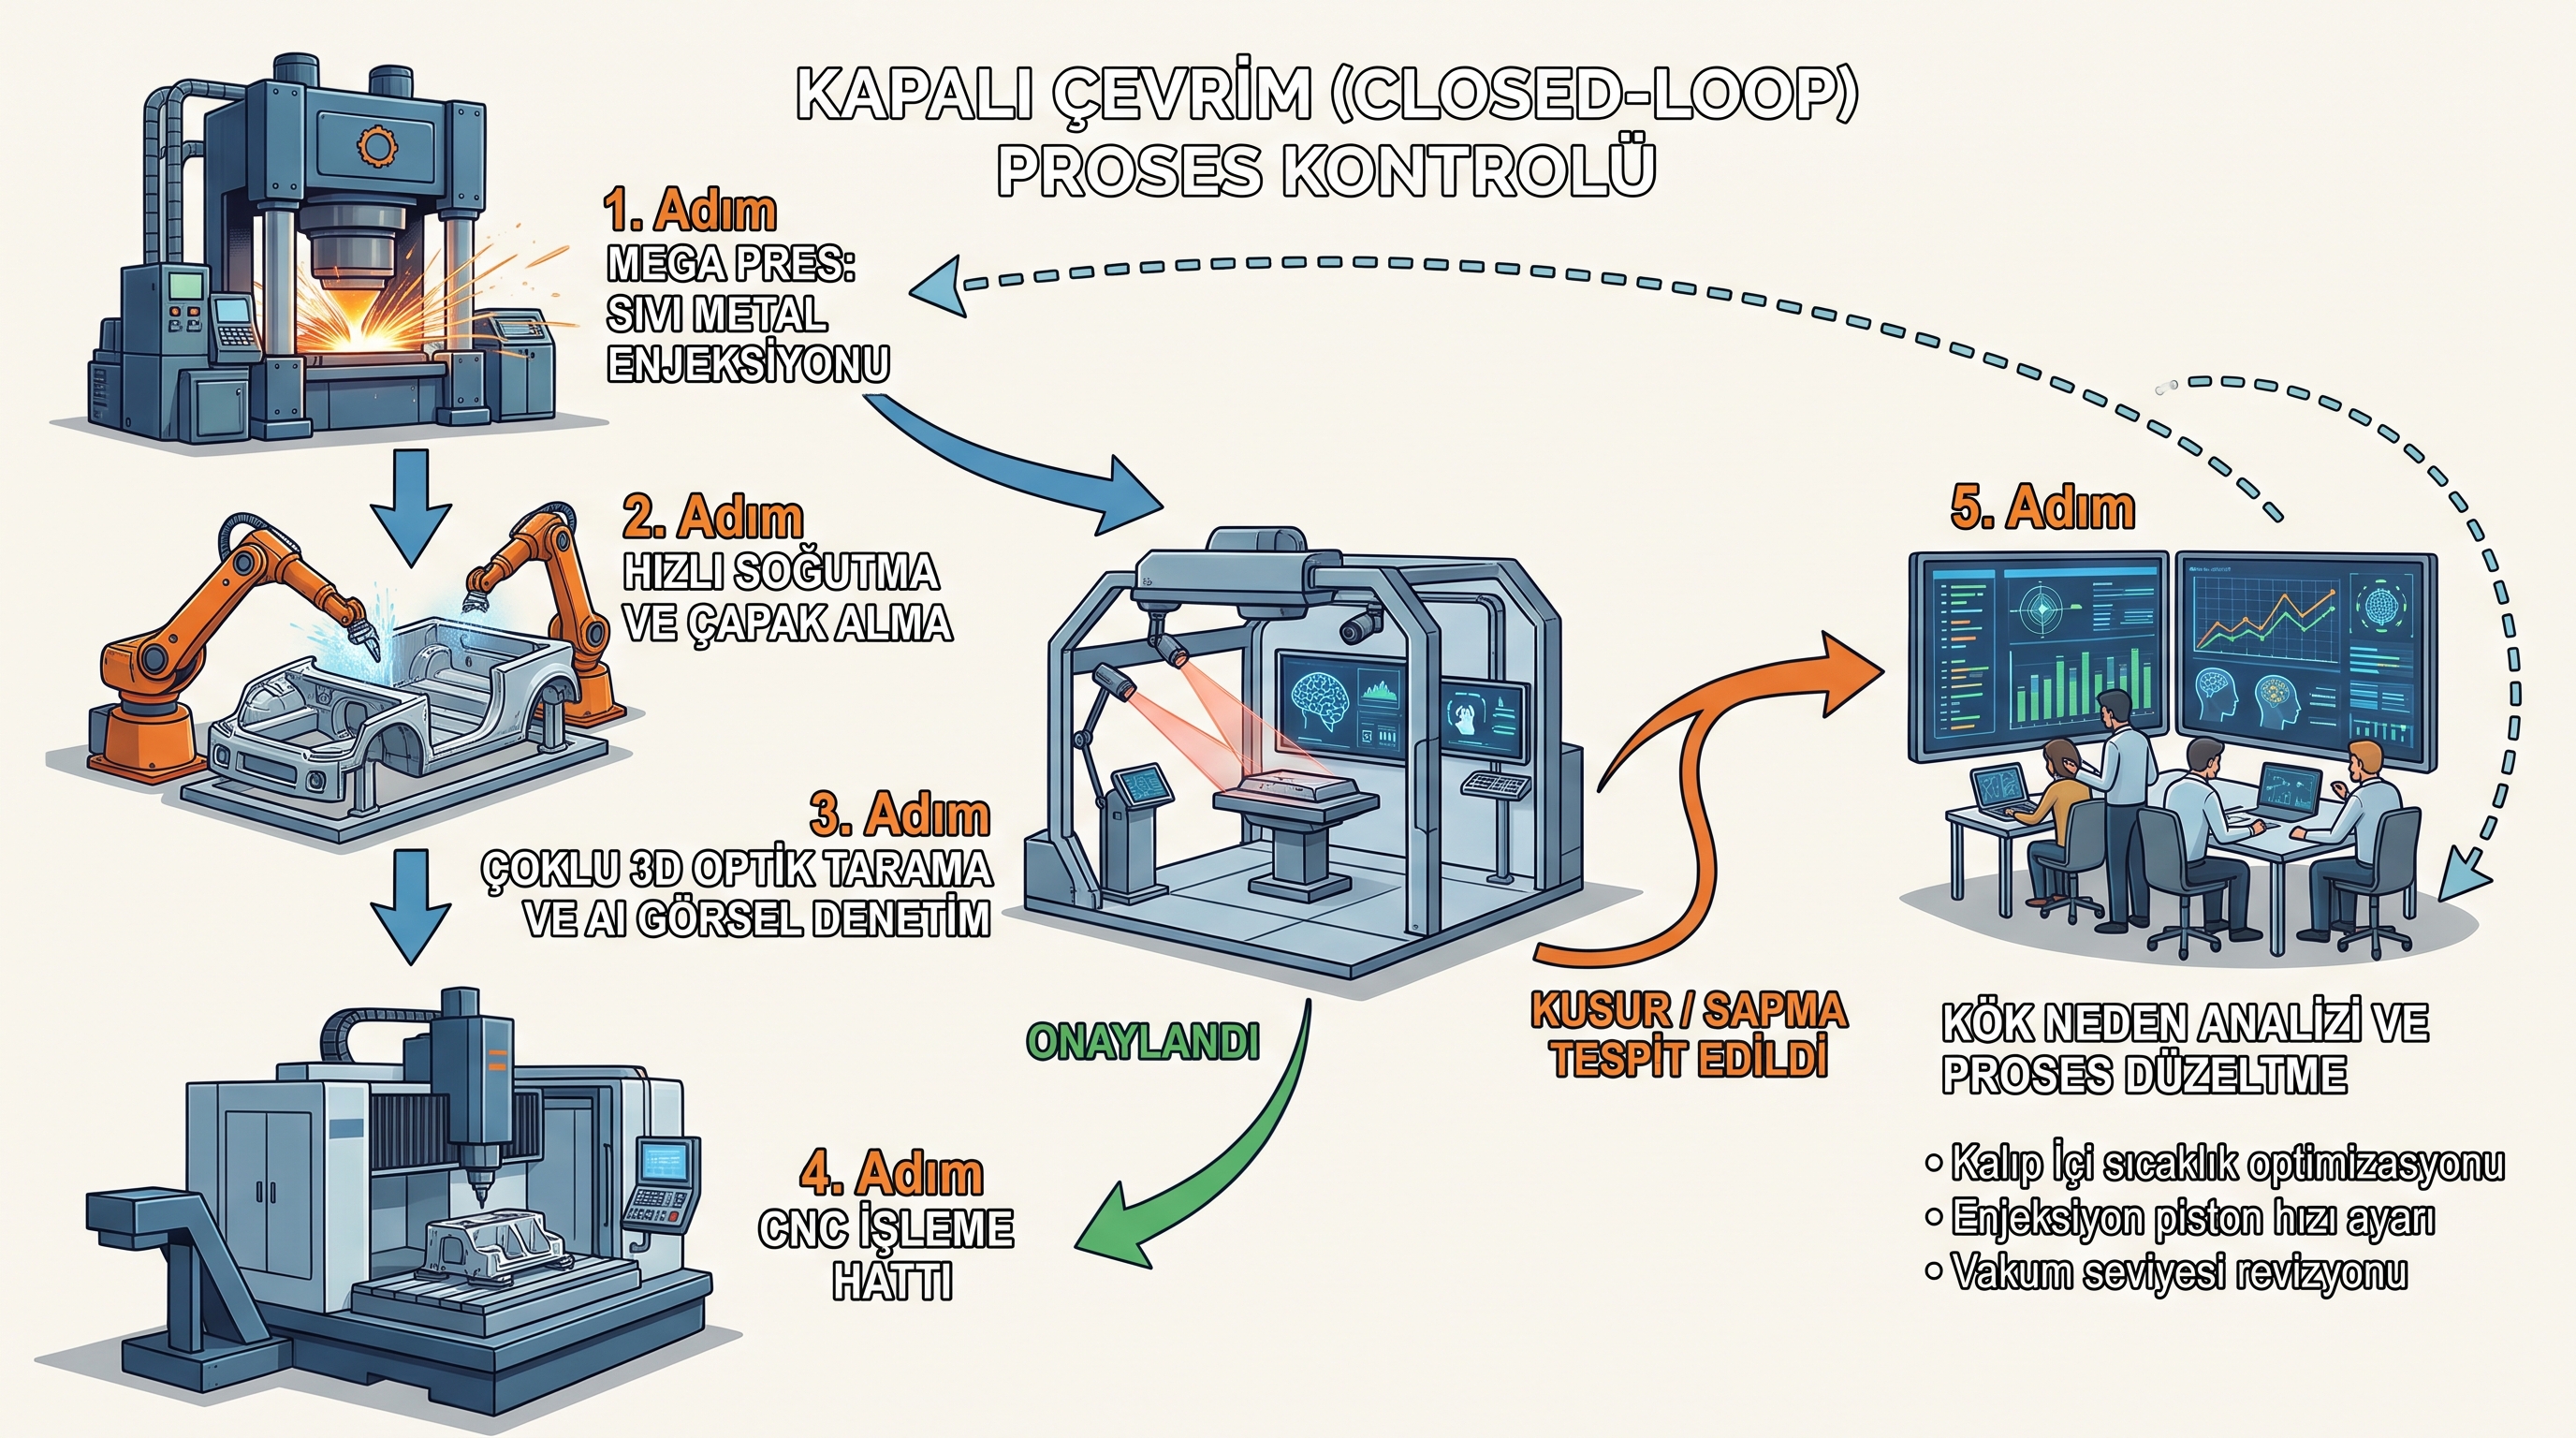
Boyutsal bir çarpılma trendi başladığında, sistem döküm presinin hidrolik basınç eğrilerine veya kalıp soğutma kanallarının debisine müdahale edilmesini tetikleyerek hatanın ardışık baskılarda tekrarlanmasını önler.
Sonuç
Mega-casting, otomotiv gövde üretimini sadeleştirerek montaj hattındaki robot sayısını ve karmaşıklığı azaltırken, kalite güvence yükünü döküm hücresinin çıkışına yığmaktadır. Devasa alüminyum parçaların yapısal bütünlüğünü garanti altına almanın tek yolu; yüksek hızlı çoklu 3D optik metroloji, derin öğrenme tabanlı kusur sınıflandırma ve döküm parametrelerine doğrudan bağlanan kapalı çevrim geri bildirim mekanizmalarının bir arada çalıştığı entegre denetim mimarisidir.