Elektrikli araç (EV) batarya muhafazaları, çarpışma emici şasi elemanları ve yüksek hassasiyetli yapısal profiller, alüminyum ekstrüzyon sektöründeki kalite beklentilerini kökten değiştirdi. Ortalama bir araçtaki ekstrüzyon miktarının 2022'de yaklaşık 25 kg'dan 2030'da yaklaşık 40 kg'a çıkması bekleniyor. Genel amaçlı profillerde EN 755-9 gibi standartlar referans alınırken, otomotiv parçalarında belirleyici olan çoğu zaman OEM'in kendi çizimi ve şartnamesidir. Eskiden tolere edilebilen mikroskobik yüzey kusurları, bugün otomotiv OEM'leri için parça reddi ve tedarikçi yaptırımı anlamına gelebiliyor.
Ancak ekstrüzyon hatlarındaki temel darboğaz hâlâ aynı: gecikmeli hata tespiti.
Kalıp yatağında (bearing) oluşan mikroskobik bir alüminyum birikintisi ya da milimetrik bir form kaçıklığı, pres çıkışında kısa sürede metrelerce hurda profil üretebilir. Geleneksel kalite kontrol yöntemleriyle, yani soğutma yatağının sonunda operatör gözüyle ya da numune kesit ölçümüyle, bu hatalar fark edildiğinde hattan çoktan onlarca metre kusurlu ürün geçmiş olur.
Bu yazıda, sıcak çıkış masasından soğutma hattına uzanan süreçte çekme çizgisi (die line), karıncalanma (pick-up) ve geometrik sapmaları hat hızında, temassız ve gerçek zamanlı olarak nasıl yakalayabileceğinizi inceliyoruz.
Geleneksel kalite kontrol neden yetersiz kalıyor?
Alüminyum ekstrüzyon süreci dinamiktir; biyet sıcaklığı, pres hızı ve kalıp aşınması her ekstrüzyon döngüsünde (billet-to-billet) değişir. Mevcut manuel ve yarı otomatik yöntemlerin tıkandığı üç ana nokta vardır:
- Metrelerce gecikme (reaktif kontrol): Kalıptan çıkan sıcak profilin soğutma yatağına ulaşması, gerdirilmesi (stretching) ve boy kesime girmesi dakikalar sürer. Hata kesim masasında fark edildiğinde, pres çoktan birkaç biyet daha basmıştır.
- Yüksek yansıtıcılık ve görsel körlük: Yeni ekstrüde edilmiş ham alüminyum yüzeyi ayna gibi parlaktır. İnsan gözü, hareket hâlindeki sıcak ve parlayan bir metal üzerindeki ince boyuna çizikleri veya mikro kabarcıkları güvenilir biçimde seçemez.
- İstatistiksel örnekleme riski: Yalnızca biyet başı ve sonundan alınan kesitlerle yapılan optik ya da kumpas ölçümleri, biyet ortasında anlık gelişen termal deformasyonları veya kalıp içi yapışmaları kaçırır.
Ekstrüzyon hatlarının üç büyük düşmanı ve optik çözümleri
Hattan çıkan profili kesintisiz taramak için standart endüstriyel kameralar yeterli değildir. Alüminyumun speküler (ayna benzeri) yansıtma karakteristiğine ve yüksek hat hızlarına özel optik mimariler gerekir.
| Hata türü | Oluşum nedeni | Geleneksel tespit zorluğu | Hat içi (in-line) görüntü işleme çözümü |
|---|---|---|---|
| Çekme çizgisi (die line) | Kalıp yatağındaki aşınma, kir veya sert intermetalik partiküllerin yüzeyi çizmesi; yatak uzunluğundaki ani değişimler. | Profil boyunca uzanan ince boyuna hatlar, ortam ışığında parlamayla kaybolur. | Çok açılı karanlık alan (dark-field) çizgi aydınlatma: Düşük açılı ışık pürüzsüz yüzeyden yansıyıp giderken çizik kenarlarında saçılır ve hatayı yüksek kontrastla ortaya çıkarır. |
| Karıncalanma (pick-up) | Yüksek sıcaklık ve sürtünme nedeniyle alüminyumun kalıp yatağına yapışıp kopması. | Milimetrik noktasal kabartılar hareket hâlinde görünmez; çoğu zaman ancak elle yoklanarak fark edilir. | Fotometrik stereo ve yüksek hızlı line-scan: Farklı yönlerden gelen aydınlatmayla yüzey normalleri hesaplanır; 2D görüntüden mikro-topografik kabartılar çıkarılır. |
| Geometrik ve form sapmaları | Kalıp kanallarındaki dengesiz metal akışı, termal çarpılma veya soğutma dengesizliği. | Sıcak hâldeki profilin temassız ölçülmesi zordur; kesit alma işlemi hattı durdurur. | Çoklu lazer üçgenleme: Profil çevresine yerleştirilen lazer profillendiriciler kesiti CAD şablonuyla karşılaştırarak et kalınlığı, açı ve düzgünsüzlüğü ölçer. |
Tablodaki iki noktayı biraz açmak gerekiyor. Karıncalanma hızla yakından ilişkilidir: AA6060 üzerine yapılan bir çalışmada yalnızca denenen en yüksek hızda (45 m/dk) ve kalıp çizgilerinin üzerinde görüldü. Lazer profil ölçüm sistemlerinin çalışma sıcaklığı ise sınırlıdır (bir örnekte 0–45 °C); bu yüzden geometri ölçümü genellikle soğutma ve germe sonrasına konumlandırılırken, yüzey denetimi pres çıkışına mümkün olduğunca yakın kurulur.
Yüksek hız ve sıcaklıkta yapay zekâ mimarisi nasıl çalışır?
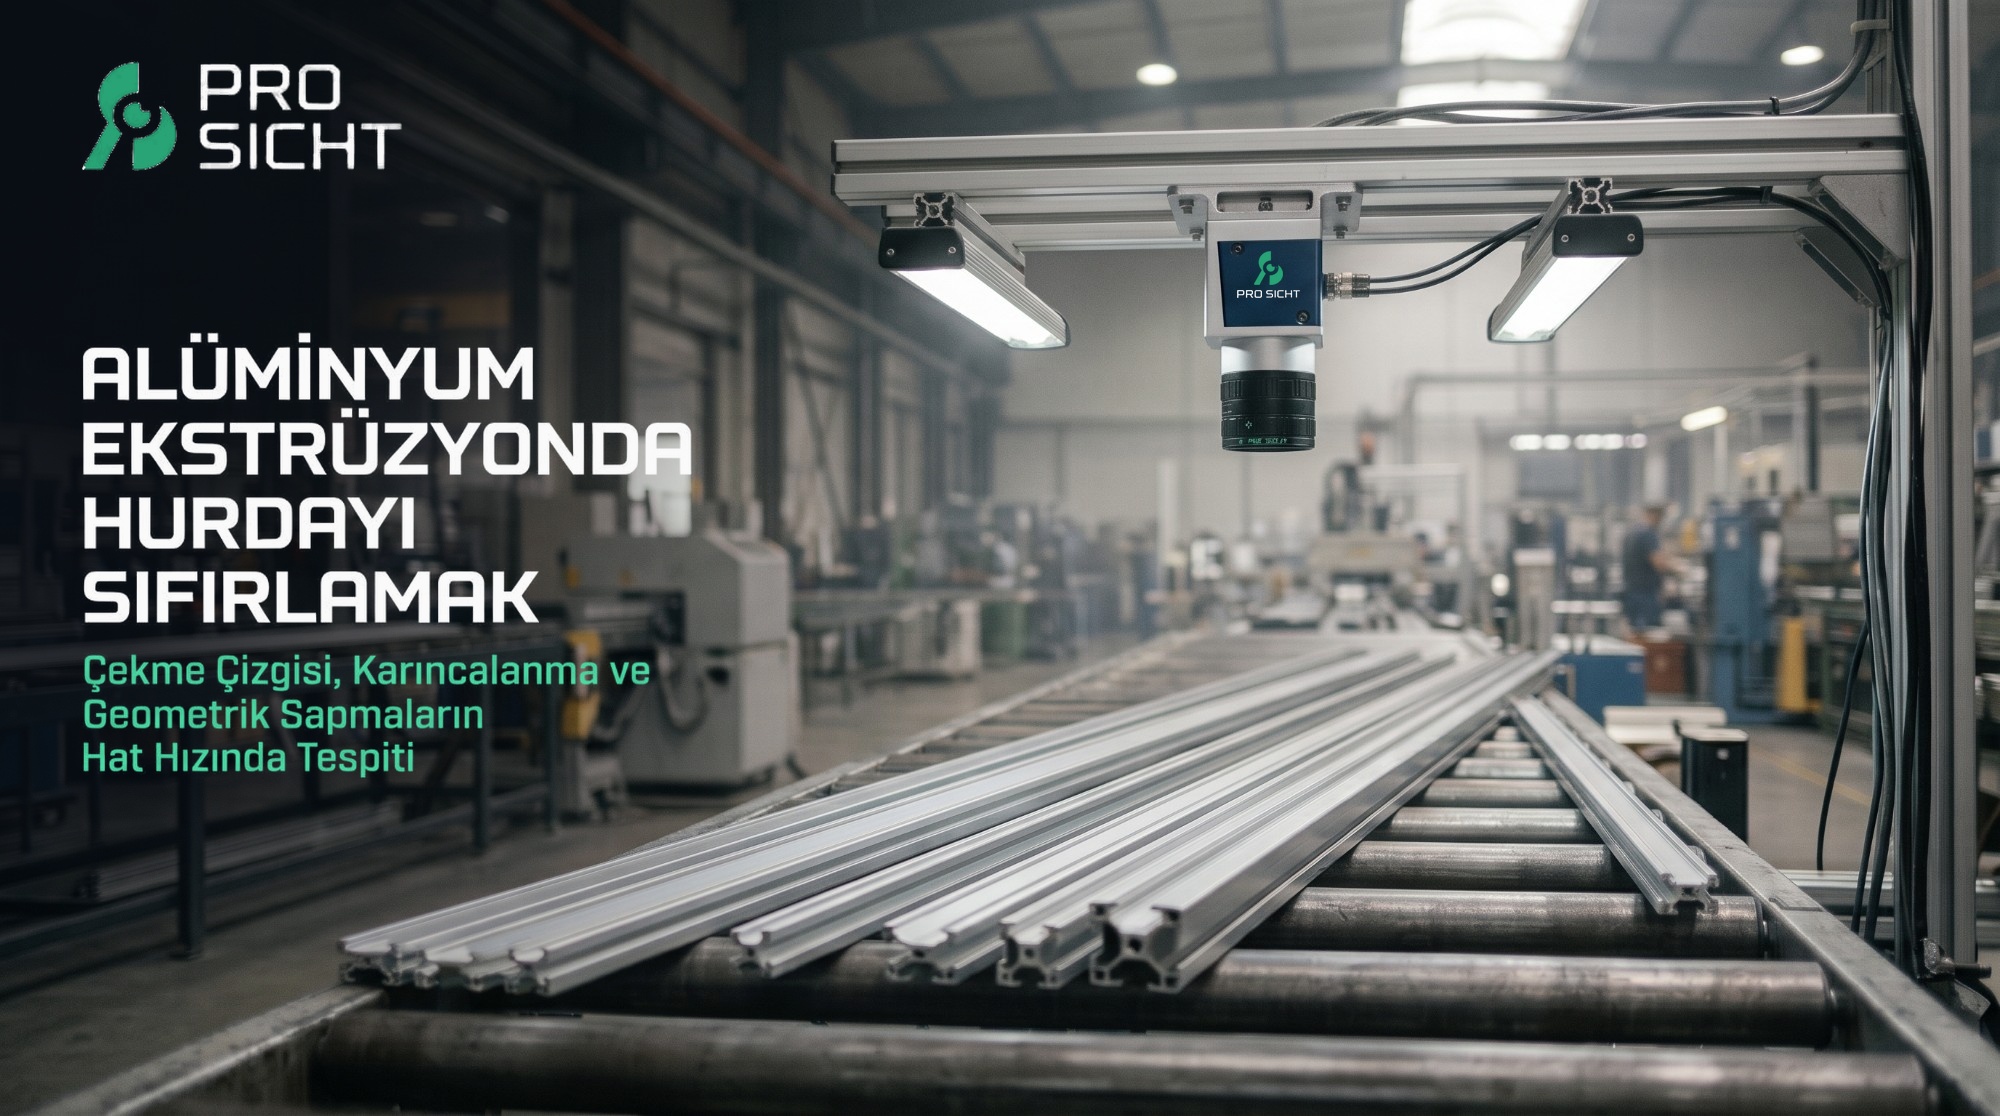
Sıcak çıkış masasının (run-out table) hemen sonrasında ya da soğutma tüneli çıkışında kurulan hat içi yapay zekâ sistemleri üç katmanlı bir mimariyle çalışır:
1. Zorlu ortam koşullarına dayanıklı donanım katmanı
Ekstrüzyon presinden profil genellikle 500–600 °C'de çıkar; ortamda titreşim ve yağ buharı da vardır. Bu noktada kullanılan line-scan (çizgi taramalı) kameralar ve yüksek güçlü LED çizgi aydınlatmalar; su ya da hava soğutmalı, toza ve suya karşı korumalı, pozitif basınçlı muhafazalar içinde konumlandırılır ve optikler hava bıçağıyla (air-knife) temiz tutulur. Kamera, profilin ilerleme hızını enkoder üzerinden takip ederek saniyede binlerce satır görüntü alır ve kesintisiz bir "dijital profil haritası" oluşturur.
2. Çok açılı optik aydınlatma tekniği
Parlak alüminyum yüzeylerde tek bir ışık kaynağı kullanmak, kamerada kör edici parlamalara (saturation) yol açar. Bunun yerine aydınlık alan (bright-field) ve karanlık alan (dark-field) aydınlatmalar mikrosaniye düzeyinde senkronize edilerek (multiplexing) sırayla tetiklenir. Böylece tek geçişte hem yüzeydeki renk ve yağ lekeleri hem de fiziksel çukur ve çıkıntılar birbirinden ayrıştırılır. Profilin birden fazla görünür yüzü olduğu için kurulum da çok yüzlü düşünülmelidir; ticari sistemler dört yüze kadar denetim yapabildiklerini belirtiyor.
3. Derin öğrenme ile gerçek zamanlı sınıflandırma ve kök neden analizi
Klasik kural tabanlı (rule-based) görüntü işleme algoritmaları, alüminyum alaşımındaki doğal tane yapısı değişikliklerini veya su/hava soğutma izlerini hata sanarak yüksek oranda yanlış alarm (false positive) üretir.
Endüstriyel derin öğrenme modelleri ise:
- Sahaya özgü veriyle eğitildiğinde gerçek bir karıncalanmayı zararsız bir soğutma lekesinden ayırt etmeyi öğrenir. Bu veriler küçük ve dengesiz olabildiğinden veri artırma ve transfer öğrenme kritik rol oynar.
- Görüntüyü hat hızında işleyerek hat kontrol sistemine (PLC) anlık sinyal gönderir.
- Hatanın profilin hangi koordinatında (örneğin sağ üst flanşta) tekrarlandığını haritalayarak operatöre kalıbın hangi gözünde veya yatağında sorun olabileceğini işaret eder.
Model başarısını değerlendirirken tek bir "doğruluk" yüzdesine değil; kaçırılan kusur, yanlış alarm ve tespit gecikmesine birlikte bakmak gerekir. Yayınlanmış bir çalışmada 10 kusur sınıfında %75,8 mAP elde edilirken sınıflar arasında büyük farklar görülüyor; bu da sahaya özgü eğitimin neden şart olduğunu gösteriyor.
Yatırım geri dönüşü (ROI): sadece hurdayı değil, kalıp ömrünü de koruyun
Hat içi görüntü işleme ve geometrik ölçüm sistemlerinin ekstrüzyon tesislerine sağladığı kazanımlar yalnızca fire oranını düşürmekle sınırlı değildir:
- Anında müdahale ile hurdanın büyümesini önleme: Kalıp izi ilk metrelerde tespit edildiğinde operatör presi durdurabilir ya da hız ve sıcaklık parametrelerini ayarlayabilir. Kusurun tüm biyete ve sonraki biyetlere yayılması önlenir. Risk altındaki profil miktarı kabaca çıkış hızı × tespit gecikmesi × kol sayısı kadardır; gecikmeyi dakikalardan saniyelere indirmek bu yüzden belirleyicidir.
- Kestirimci kalıp bakımı: Çekme çizgilerinin derinliğindeki ve sıklığındaki trend analizi, kalıbın ne zaman nitrürleme veya parlatma bakımına girmesi gerektiğini öngörmeye yardımcı olur; plansız duruşları azaltır.
- Dijital kalite pasaportu (tam izlenebilirlik): Otomotiv ve havacılık müşterilerinin talep ettiği "%100 kontrol" şartına yaklaşılır. Üretilen her profil boyunun yüzey ve geometri kaydı otomatik olarak arşivlenir; müşteri iadeleri azalır, garanti ihtilaflarında elinizde somut kanıt olur.
Ekstrüzyonda kaliteyi belirleyen, kusurun oluşup oluşmamasından çok ne kadar erken görüldüğüdür. Tespit pres çıkışına yaklaştıkça hurda, kesim masasında fark edilen bir sonuç olmaktan çıkar ve pres başında yönetilebilen bir süreç parametresine dönüşür.